

¿Cómo solucionar el problema de desalineación de las tiras de las puertas de WPC?
Razones y soluciones para la desalineación de las tiras de puertas de WPC (deformación, asimetría, variación de espesor, torsión)
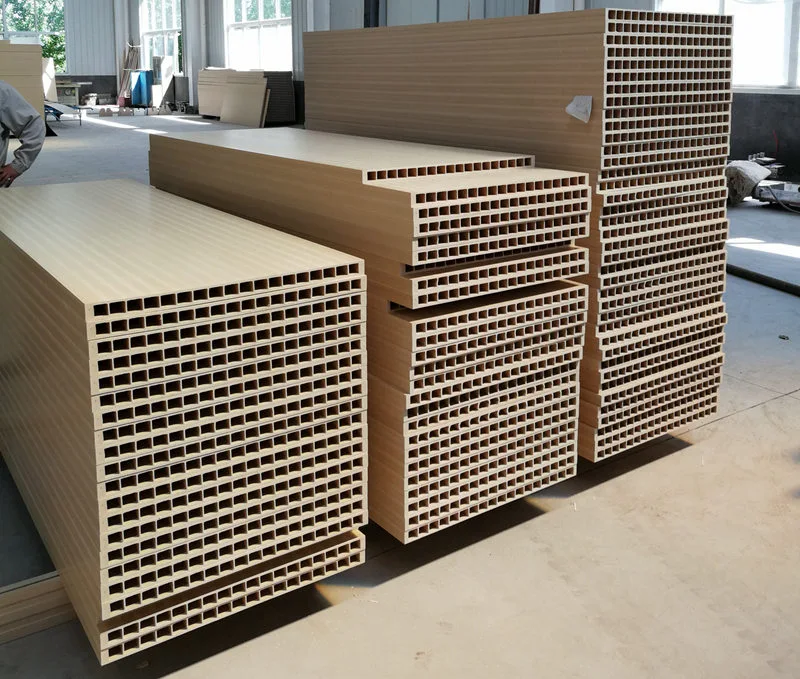
Las puertas de WPC se producen a partir de una combinación de PVC y polvo de madera y, por lo general, presentan una estructura hueca formada en un solo paso de extrusión. Generalmente se instalan múltiples nervaduras de refuerzo dentro de la cavidad hueca para aumentar la resistencia general del perfil. La distorsión de estas nervaduras no solo afecta la planitud de la superficie, sino que también debilita el soporte estructural, lo que potencialmente dificulta la inserción adecuada de los revestimientos de acero durante el posterior ensamblaje del panel de la puerta, lo que afecta directamente la calidad de la puerta terminada y el rendimiento de la instalación. Basándose en su amplia experiencia en producción, los ingenieros de Yongte han identificado causas comunes de distorsión de las nervaduras durante la extrusión de puertas de WPC y han desarrollado soluciones prácticas. Esto permite a los técnicos diagnosticar problemas rápidamente, ajustar parámetros y configuraciones del equipo, reducir las tasas de defectos y garantizar una calidad de perfil constante. La siguiente sección detalla sistemáticamente las manifestaciones y remedios específicos para cada causa, priorizados por importancia.
La distorsión en las tiras de refuerzo de puertas de WPC generalmente involucra las nervaduras internas, con signos comunes que incluyen desplazamientos laterales o deformaciones en forma de S, espesor inconsistente (que varía entre secciones más gruesas y más delgadas), torsión general y, en casos severos, desprendimiento de la pared exterior, desalineación de la cavidad o deformación por rebote después del enfriamiento.
Mecanismo central: extrusión desigual del cabezal de la máquina → resistencia a la conformación asimétrica → contracción por enfriamiento no uniforme → distribución sesgada de la fuerza de tracción.
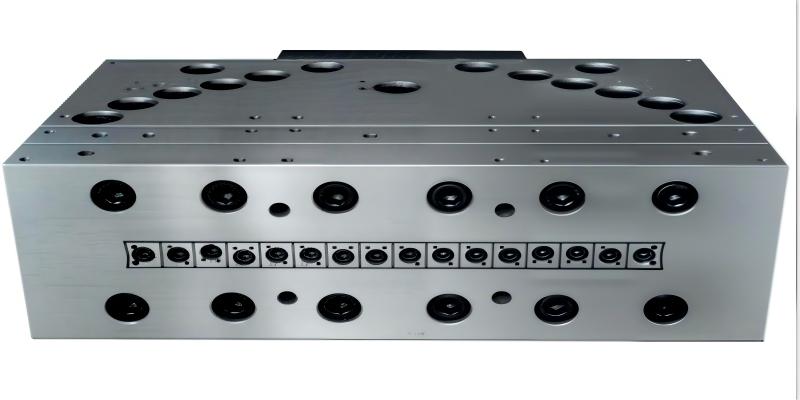
1. Molde y cabezal de extrusión de puerta de WPC (lo más común: priorizar la resolución de problemas)
Causas
1. Canales de flujo del molde desequilibrados: Disparidad significativa de resistencia al flujo entre la nervadura y la pared exterior; los canales de alimentación de nervaduras estrechos o largos ralentizan el flujo de material con respecto a la pared exterior, lo que provoca que las nervaduras se estiren y doblen; alternativamente, la acumulación de material localizada en los canales de las costillas provoca tasas de flujo fluctuantes.
2. Separaciones asimétricas del troquel de nervadura: los espacios más grandes en un borde del troquel y más pequeños en el otro crean un espesor desigual (más grueso en un lado, más delgado en el otro), lo que lleva a una flexión inherente durante la extrusión.
3. Distribución desigual de la temperatura del troquel: temperaturas excesivamente altas en el área de las nervaduras aumentan la fluidez de la masa fundida, provocando estiramiento y desviación; Las temperaturas excesivamente bajas aumentan la elasticidad de la masa fundida y la tensión interna, lo que produce rebote y distorsión después de la expulsión.
4. Acumulación de carbón en el cabezal del troquel: el polvo de madera coque se adhiere a los canales de flujo de refuerzo, provocando bloqueos locales, fluctuaciones de flujo y desalineación periódica de las nervaduras.
5. Barras de refuerzo deformadas o sueltas (varillas de soporte del núcleo del troquel): Las varillas de posicionamiento del núcleo del troquel desalineadas desplazan la posición de formación del refuerzo fuera del centro, provocando una desviación directa de las nervaduras durante la extrusión.
Soluciones
1. Preparación del troquel: pula el canal de flujo de la nervadura para equilibrar las tasas de descarga entre la pared exterior y la nervadura; ampliar adecuadamente la posición de la nervadura en el canal para garantizar un suministro suficiente de material, manteniendo el caudal de la nervadura ligeramente igual o más lento que el de la pared exterior, evitando un flujo de la pared exterior significativamente más rápido. Calibre los espacios de apertura del troquel y ajuste uniformemente el borde de refuerzo; Inspeccione las varillas de soporte del núcleo del troquel, bloquee y alinee su coaxialidad y reemplace las varillas deformadas.
2. Control de temperatura por zonas: Mantenga la zona de refuerzo del núcleo del molde a una temperatura ligeramente más baja que la pared exterior para reducir la fluidez del fundido y minimizar el rebote; Mantenga la temperatura general por debajo de 185 °C (para compuestos de madera y plástico de PVC) para evitar la carbonización del polvo de madera. Desmonte periódicamente el molde para eliminar el coque acumulado; aplique aislamiento térmico durante el tiempo de inactividad para evitar que el polvo de madera se carbonice y se adhiera a las paredes.
2 、 Formulación y factores materiales.
Causas
1. Distribución desigual del tamaño de las partículas y alto contenido de humedad: la humedad al calentarse genera espuma y burbujas internas, lo que provoca una resistencia local inconsistente y una contracción por enfriamiento desigual, lo que provoca flexión; El polvo de madera demasiado grueso provoca fluctuaciones importantes en el módulo de elasticidad del material fundido.
2. Desequilibrio de lubricación: la lubricación externa excesiva hace que la superficie fundida sea demasiado resbaladiza, lo que resulta en un contacto deficiente entre la nervadura y el manguito de conformación y una posible desviación; una lubricación externa insuficiente aumenta la fricción, deformando la costilla al tirar unilateralmente del manguito moldeador; Una lubricación interna insuficiente aumenta la elasticidad de la masa fundida, provocando rebote al momento de la expulsión del molde.
3. Contenido excesivo de relleno de carbonato de calcio: reduce la ductilidad de la masa fundida y perjudica la tenacidad del estrechamiento, lo que hace que el material sea propenso a la distorsión por tracción.
Mezcla desigual de materiales y variación de lotes: provoca cambios periódicos en la viscosidad de la masa fundida, variación del espesor de las barras de refuerzo y formación de curvaturas en S.
Soluciones
1. Secado de polvo de madera: controle el contenido de humedad a <1% y asegure un tamaño de partícula uniforme para evitar un grosor excesivo.
2. Ajustar el sistema de lubricación: Reducir la lubricación externa excesiva; asegurar una lubricación interna suficiente para mejorar la homogeneidad de la masa fundida; Realice ajustes menores al estabilizador para garantizar la estabilidad térmica.
3. Proceso de mezcla estable: mantenga temperaturas constantes de descarga de mezcla y enfriamiento a alta velocidad y garantice un tiempo de mezcla constante por lote.
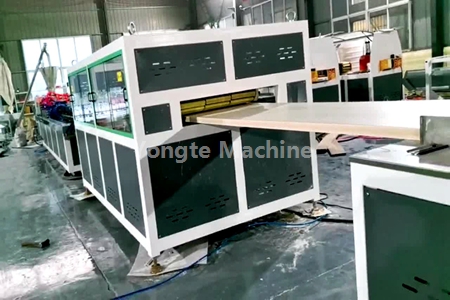
3. Sistema de enfriamiento de conformación (la etapa de conformación es crítica para dar forma a las costillas)
Causa
1. Asimetría entre las mangas formadoras de vacío izquierda y derecha: el vacío excesivo en un lado tira de las costillas hacia él, provocando una desalineación; el alto vacío deforma directamente las nervaduras de paredes delgadas; un vacío insuficiente impide la adhesión adecuada al manguito, lo que provoca inestabilidad posicional.
2. Enfriamiento desigual en los canales de agua de la cavidad del molde: el enfriamiento rápido del lado interno provoca un endurecimiento temprano, mientras que el enfriamiento más lento del lado externo continúa la contracción, creando un diferencial que dobla la barra de refuerzo.
3. Desgaste o desalineación de la guía de entrada de la funda moldeadora: la inserción descentrada fuerza a las costillas a desalinearse.
4. Las nervaduras internas del manguito de formación corresponden a las rebabas y escalones de la cavidad del molde, lo que da como resultado una alta resistencia a la fricción unilateral.
Solución
1. Ajuste de forma independiente el vacío en ambos lados para garantizar el equilibrio; evitar aumentos arbitrarios; reduzca adecuadamente el vacío en áreas de paredes delgadas.
2. Inspeccionar los circuitos de agua en busca de fugas u obstrucciones; limpiar zuecos; instalar líneas de enfriamiento adicionales en las cavidades correspondientes para un enfriamiento uniforme; Monitorear la temperatura del agua de entrada y salida.
3. Ajuste la estación de ajuste para asegurar la alineación coaxial del cabezal de troquel, el manguito de ajuste y el mecanismo de tracción; rectificar las rebabas en el manguito de ajuste; reemplácelo si está muy desgastado.
4 、 Proceso de tracción y extrusión
Causa
1. Tracción asíncrona o tensión desigual de la correa (tensión diferencial entre los lados izquierdo y derecho); fuerza de tracción vertical o lateral desequilibrada (un lado más apretado), imponiendo una tensión lateral que dobla las costillas internas; La velocidad de tracción fluctuante (alternando rápida y lenta) altera el alargamiento de las costillas.
2. Desajuste entre las velocidades de extrusión y de estirado: la velocidad de estirado excesiva estira y adelgaza las nervaduras, lo que induce tensión interna de tracción que provoca rebote y flexión al soltarse; una velocidad insuficiente comprime las costillas, lo que provoca abultamiento y deformación.
3. Rotación inestable del tornillo y presión de fusión fluctuante: la descarga pulsante provoca variaciones periódicas en el espesor de las nervaduras, lo que da como resultado una curvatura ondulada.
4. Espacio de aire incorrecto entre la boquilla del troquel y el manguito de conformación: Un espacio excesivo permite el libre estiramiento del material fundido, propenso a desviarse; una separación insuficiente corre el riesgo de que el material choque con la matriz.
Solución
1. Calibre el tractor: asegúrese de que la tensión de la correa sea uniforme en ambos lados, inspeccione el desgaste y verifique la estabilidad de la velocidad de tracción.
2. Equilibre las velocidades de extrusión y estirado: minimice la tasa de estiramiento de las nervaduras; Para perfiles de madera y plástico, mantenga la tasa de estiramiento más baja posible para reducir la tensión interna.
3. Estabilice la presión del sistema: verifique que no haya rejillas de filtro obstruidas y asegúrese de que la configuración sea adecuada para minimizar las pulsaciones de presión.
4. Mantenga un espacio de aire de 10 a 20 mm para evitar el desplazamiento lateral antes de que el perfil entre en el manguito de conformación.
5、Rebote final (las barras de refuerzo se deforman gradualmente una vez finalizado el enfriamiento)
Causa: tensión interna residual, gradiente de enfriamiento inadecuado, enfriamiento superficial excesivamente rápido, contracción interna continua y posterior deformación de las costillas.
Contramedidas: Ampliar el tanque de agua de refrigeración e incorporar post-enfriamiento; regular el gradiente de enfriamiento de mayor a menor para evitar caídas bruscas de temperatura; Reduzca adecuadamente la proporción de dibujo.
Noticias relacionadas
- ¿Cuántos moldes se necesitan para un juego de marcos de puerta?
- Sistema integrado de alimentación anti-puentes para extrusión de plástico reciclado
- Línea de producción de tuberías de filtración microporosas de espuma de caucho Yongte puesta en servicio con éxito para un cliente indio
- Ventajas de las tuberías de riego con remojo de caucho frente a los tubos de riego tradicionales
- ¿Puede Yongte suministrar servicios de proyecto llave en mano para una planta de terrazas de WPC?
- Máquina de madera de construcción sólida reciclada de 200x50 mm probada con éxito
Déjame un mensaje
nuevos productos


Recomendaciones de noticias


