Conexión de brida para tornillo y caja de engranajes de extrusora de doble tornillo cónico
Extrusora cónica de doble husillo: ventajas y desventajas del esquema de conexión de brida de caja de cambios de tornillo a reducción
Las extrusoras cónicas de doble tornillo (Conical Twin) suelen presentar dos tipos comunes de configuraciones de extremo impulsor:
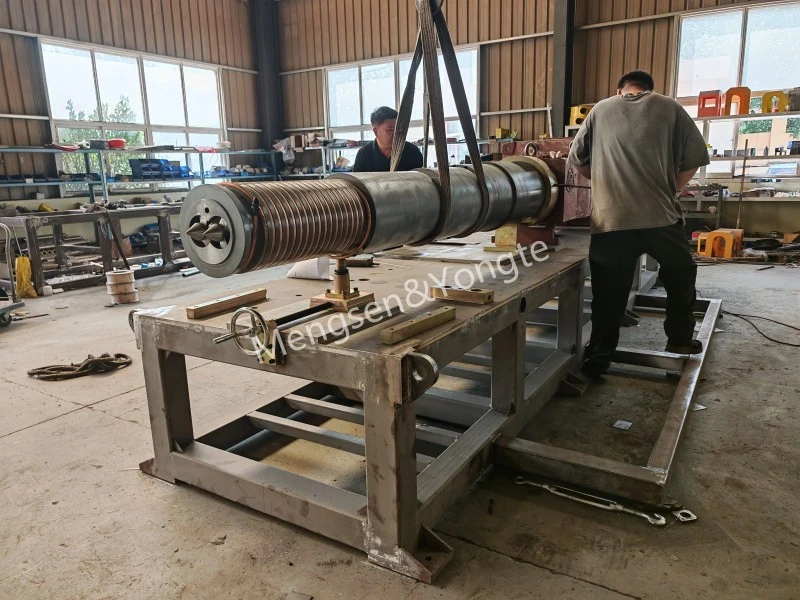
① Conexión directa rígida (brida trasera de tornillo → brida del eje de salida; fijación atornillada; sin acoplamiento);
② Eje de salida del reductor → acoplamiento de engranajes elástico/tipo tambor → varilla roscada.
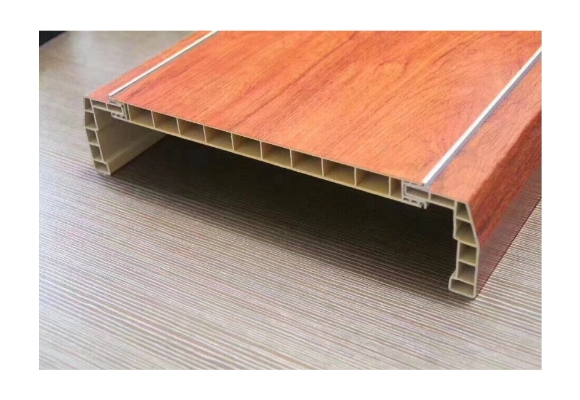
Las extrusoras cónicas de doble tornillo de Yongte suelen emplear un método de conexión de acoplamiento elástico; sin embargo, en respuesta a un requisito específico del cliente, los ingenieros de Yongte han diseñado y fabricado especialmente un lote de extrusoras cónicas de doble tornillo con una conexión directa rígida basada en bridas; estas unidades se utilizan principalmente para la producción de extrusión de perfiles de ventanas de PVC. Las operaciones de producción reales han demostrado que, durante los procesos de extrusión continua de alta velocidad, el sistema de accionamiento funciona con un rendimiento estable y la precisión del posicionamiento axial del tornillo cumple con los requisitos de tolerancia dimensional para la extrusión de perfiles; además, la apariencia y las propiedades mecánicas de los productos extruidos cumplen plenamente con los estándares de producción del cliente. En comparación con el enfoque de conexión basado en acoplamientos, esta configuración de conexión directa reduce la longitud axial del eje de transmisión, lo que ahorra espacio en el diseño del taller del cliente y, al mismo tiempo, elimina los costos adicionales de adquisición y mantenimiento asociados con los conjuntos de acoplamientos, lo que lo hace perfectamente adecuado a las necesidades de producción del cliente según lo definido por su planificación de capacidad específica.
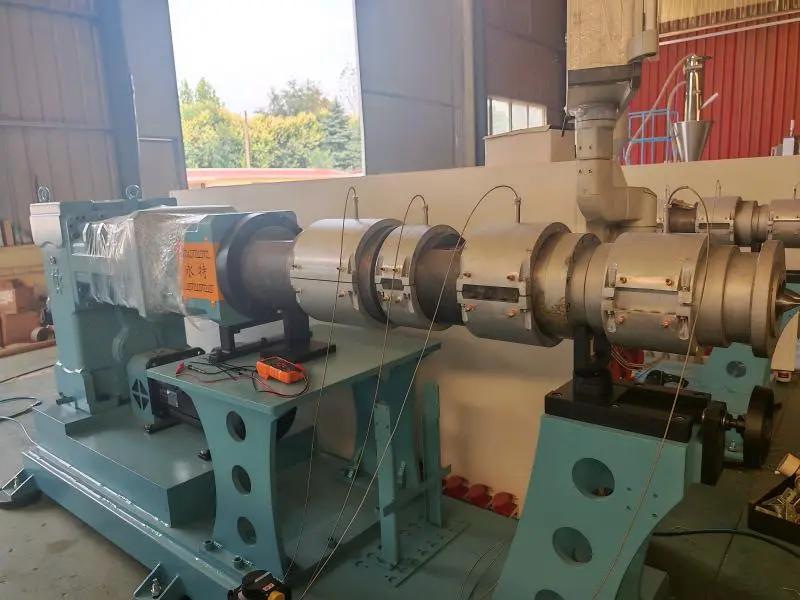
Entonces, ¿cuáles son las ventajas y desventajas del método de conexión directa rígida y en qué escenarios de producción es adecuado?
Ventajas
1. El diseño es compacto con dimensiones axiales cortas, lo que elimina la longitud requerida para un acoplamiento independiente; en consecuencia, el cuerpo general de la máquina es más corto, lo que reduce el espacio que ocupa el equipo. Dado el espacio de entrada limitado del diseño doble cónico, la longitud axial acortada facilita la disposición del asiento de alimentación y el puerto de escape de vacío.
2. Presenta una alta rigidez torsional y un espacio de transmisión mínimo. Una vez que se aprietan los pernos de la brida, la conexión se vuelve rígida, lo que garantiza que la transmisión del par se produzca sin espacios elásticos en el amortiguador. Los dos tornillos también exhiben una sincronización superior, lo que hace que este diseño sea particularmente adecuado para aplicaciones que involucran polvo de PVC, donde la holgura del tornillo y la precisión del mallado son fundamentales, reduciendo así el riesgo de roce del tornillo y fluctuaciones de corte del material.
3. Alineación sencilla durante la instalación, alta capacidad de transmisión de par; el posicionamiento del tope de la brida garantiza una alta precisión de centrado; la superficie de la brida puede soportar un torque sustancial, proporcionando una amplia capacidad de carga para aplicaciones de procesamiento de PVC que involucran condiciones de carga doble cónica y alto torque. En comparación con los acoplamientos elásticos, este diseño elimina el riesgo de envejecimiento y falla del bloque de caucho.
4. Pocos componentes y bajos costos de mantenimiento: sin piezas de desgaste como elastómeros de acoplamiento o manguitos de engranaje, por lo que no es necesario reemplazar las juntas de acoplamiento de manera rutinaria; El sistema de lubricación sólo requiere mantenimiento en el reductor, sin puntos de lubricación adicionales en el medio.
5. Excelente rigidez torsional y estabilidad de fase bajo cargas de impacto: cuando se somete a fluctuaciones de la velocidad de alimentación o impactos de carga transitoria, la diferencia de fase entre los dos tornillos sigue siendo mínima, lo que evita la interferencia del engranaje de los tornillos y hace que esta configuración sea ideal para operaciones de extrusión continuas y estables.
defecto
1. Al carecer de capacidad de amortiguación, todas las cargas de impacto se transmiten directamente; Las fluctuaciones de carga y los impactos de arranque/parada se transmiten directamente a los cojinetes y engranajes del reductor. Si el tornillo queda atascado o atrapado por material, la carga de impacto actúa directamente sobre el eje de salida del reductor, lo que puede dañar fácilmente los engranajes o los cojinetes de salida; por lo tanto, se requieren medidas estrictas de protección contra sobrecargas.
Comparación: El acoplamiento elástico puede absorber parte del impacto, protegiendo así el reductor.
2.
3. Requisitos de coaxialidad (centrado) extremadamente estrictos: en el caso de una conexión de brida rígida, la limpieza inadecuada de la interfaz de la junta durante la instalación, la carga desigual de los pernos o el asentamiento de la base pueden causar desviaciones de la coaxialidad. Estas condiciones pueden generar momentos de flexión adicionales durante la operación, lo que lleva a: fractura por fatiga de los pernos de la brida, flexión del eje de salida del reductor o desgaste rápido del cojinete en el extremo de la cola del tornillo.
4. La deformación térmica no se puede compensar: después de calentar los cilindros dobles cónicos, el tornillo se alarga; sin embargo, las bridas permanecen rígidamente bloqueadas, impidiendo la liberación de la expansión térmica axial.
· Consecuencias: El extremo del tornillo está sujeto a un empuje axial significativo, lo que provoca un aumento repentino de la carga del cojinete de empuje, lo que provoca un sobrecalentamiento del cojinete y una reducción de la vida útil; En casos severos, esto puede empujar el tornillo hacia el extremo de la cabeza de la máquina, alterando así la holgura del tornillo dentro del cilindro.
Esto representa el punto más crítico asociado con la conexión directa mediante brida cónica de doble tornillo; Muchos modelos de máquinas están equipados con un conjunto de cojinete de empuje diseñado específicamente para absorber la expansión térmica axial.
5. Proceso complejo de desmontaje y montaje: al reemplazar los tornillos o limpiar el cilindro, se deben quitar todos los pernos de la brida y los tornillos deben "acoplarse rígidamente" al eje de salida del reductor; por lo tanto, al extraer los tornillos, también se debe considerar la posición del extremo del reductor, lo que hace que los procedimientos de desmontaje y montaje requieran mucho tiempo. Además, el hombro de la brida es susceptible a daños por impacto; una vez dañado este hombro, la precisión de centrado se verá comprometida, dejando el equipo inoperable.
6. Propagación de fallas: el daño a un componente afecta indirectamente a otro componente: un tornillo atascado → el impacto se transmite directamente al reductor; la deformación del eje de salida del reductor → hace que el tornillo se desvíe directamente, lo que hace que el tornillo roce el cilindro, amplificando así la falla a través de una reacción en cadena.
Casos de uso y resumen de selección
✅ Adecuado para: perfiles de PVC y granulación de PVC; condiciones de funcionamiento estables; alimentación uniforme de material; integración confiable del sistema; y rodamientos dobles cónicos equipados con protección contra sobrecargas y juegos de rodamientos de empuje de alta potencia.
❌ No apto para: condiciones que impliquen bloqueos frecuentes de material, operaciones frecuentes de arranque y parada o cargas altamente fluctuantes; Sin una protección limitadora de par confiable, la tasa de falla de los reductores de engranajes acoplados directamente con bridas aumentará significativamente.
Enfoques de mejora de ingeniería (comúnmente implementados por muchos fabricantes de conos dobles)
1. La superficie de la brida utiliza un chavetero de posicionamiento combinado con pernos con orificios articulados de alta resistencia para garantizar un centrado adecuado;
2. El eje de salida del reductor está equipado con un cojinete de empuje de alta capacidad diseñado específicamente para resistir la fuerza de empuje generada por la expansión térmica axial del eje del tornillo;
3. Agregue un limitador de torsión (pasador de seguridad/protector de torsión por fricción) para cortar instantáneamente la torsión durante el bloqueo del material, protegiendo así el reductor;
Realice reinspecciones periódicas de la planitud y coaxialidad del Flan-Means; Apriete los pernos en etapas diagonales, asegurándose de que la precarga esté controlada adecuadamente.
Noticias relacionadas
- ¿Cuántos moldes se necesitan para un juego de marcos de puerta?
- Sistema integrado de alimentación anti-puentes para extrusión de plástico reciclado
- Línea de producción de tuberías de filtración microporosas de espuma de caucho Yongte puesta en servicio con éxito para un cliente indio
- Ventajas de las tuberías de riego con remojo de caucho frente a los tubos de riego tradicionales
- ¿Puede Yongte suministrar servicios de proyecto llave en mano para una planta de terrazas de WPC?
- Máquina de madera de construcción sólida reciclada de 200x50 mm probada con éxito
Déjame un mensaje
nuevos productos


Recomendaciones de noticias