Causas de la fractura repentina del tornillo durante el funcionamiento de la extrusora granuladora WPC
Causas de la fractura repentina del tornillo durante el funcionamiento de la extrusora granuladora WPC
Causas de fractura repentina durante el funcionamiento del bloque roscado de doble tornillo paralelo (bloque de compresión/bloque de transporte)
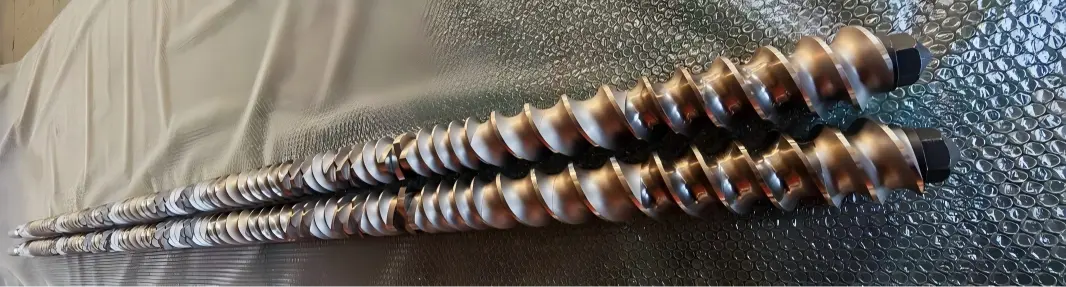
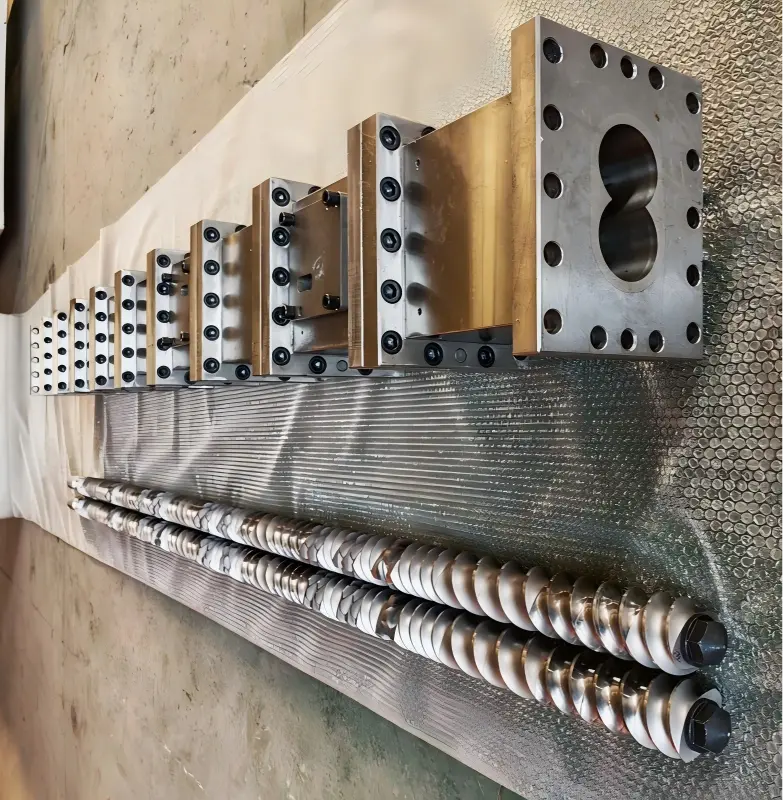
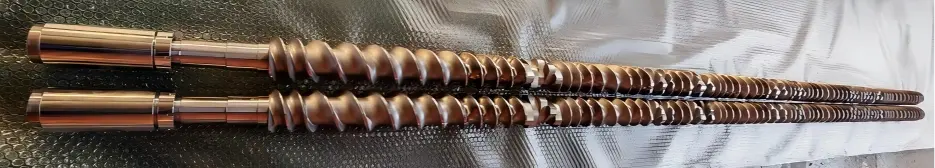
La extrusora de granulación Yongte WPC está equipada con una extrusora de doble tornillo paralelo, en la que los tornillos constan de un eje central y bloques roscados modulares. Los materiales del bloque roscado seleccionados son WR4 o WR7, que brindan excelente resistencia al desgaste y a la corrosión; en consecuencia, los tornillos exhiben una durabilidad excepcional en estas condiciones operativas. Sin embargo, durante la producción, los bloques roscados están sometidos continuamente a esfuerzos combinados de corte, compresión y fricción. Si ocurre alguna anomalía en estos procesos, puede provocar una falla repentina por fractura en los bloques roscados, lo que provocará directamente el cierre de la línea de producción y generará considerables pérdidas por tiempo de inactividad y costos de mantenimiento para la empresa. Las siguientes secciones analizan sistemáticamente las posibles causas de fallas repentinas por fractura en los bloques roscados de extrusoras de doble tornillo paralelo.
La fractura de los componentes roscados de doble tornillo paralelo de la extrusora granuladora de WPC representa un modo de fractura frágil; rara vez es causado por un solo factor, como una sobrecarga instantánea, sino que resulta de los efectos combinados de defectos del material, concentración de tensiones y cargas de choque operativas. Estas causas se pueden clasificar en cuatro categorías principales: el material en sí, los procesos de mecanizado y ensamblaje, las condiciones de fabricación y operación y el mal funcionamiento del equipo.
Diferencias: la fractura generalmente involucra piezas fragmentadas con una superficie de fractura frágil y sin deformación plástica significativa; el desgaste se manifiesta como un adelgazamiento gradual; La falla por torsión generalmente es causada por exceder el límite de torsión permitido para el tornillo.
1 、 Defectos de materiales y tratamiento térmico.
1. El tratamiento térmico falló
La capa nitrurada es demasiado espesa, lo que da lugar a una gran fragilidad; el material base carece de templado suficiente, dejando tensiones internas residuales; al exponerse al calor de funcionamiento, estas tensiones se liberan y provocan una fractura directa;
Grieta de enfriamiento: Se generaron microfisuras durante el proceso de enfriamiento en blanco; Estas grietas no fueron detectadas durante la inspección de la fábrica, pero se propagaron durante la operación, provocando una fractura instantánea.
2. Inclusión, porosidad o cavidades de materia prima: Las inclusiones internas o cavidades de contracción en piezas forjadas o fundidas constituyen defectos inherentes. En condiciones normales de funcionamiento, la tensión se concentra en estos sitios de defecto; cualquier fluctuación puede hacer que estos defectos se rompan instantáneamente.
3. Selección incorrecta del material: se utilizó por error una formulación con alto contenido de relleno (fibra de vidrio, carbonato de calcio, negro de humo) con acero nitrurado ordinario; Se aplicó una formulación de alta resistencia a la corrosión al acero para trabajo en caliente sin molibdeno, lo que provocó la erosión del sustrato y la formación de microfisuras.
La extrusora de granulación Yongte WPC equipa un tornillo y un cilindro de alta calidad, por lo que no se dañará debido a defectos de materiales ni de tratamiento térmico. nuestro material de tornillo es WR4, WR4 es un material de aleación de alto rendimiento resistente al desgaste, que se utiliza principalmente en la fabricación de componentes clave de equipos industriales, especialmente en extrusoras de doble tornillo, componentes de mezcla y otros campos. Además, WR4 puede fortalecer aún más las propiedades de la superficie mediante un proceso de nitruración superficial o pulverización de carburo de tungsteno para formar una capa resistente al desgaste con un espesor de 0,1~0,3 mm y una dureza de hasta HV1200~1500, que es adecuada para el procesamiento de materias primas que contienen rellenos de alta dureza (como polvo de cuarzo y polvo metálico).
2 、 Montaje mecánico y análisis de tensiones estructurales.
1. Precarga axial excesiva: El bloque roscado está asegurado mediante una tuerca de bloqueo; si la precarga se ajusta demasiado alta, el bloque roscado se somete a una presión estática elevada y continua; Al calentarse, el efecto de expansión térmica se superpone a esta condición, provocando que la tensión de compresión interna exceda el límite de fractura del material.
El espacio axial entre los tornillos gemelos es fundamental: si el espacio es demasiado pequeño, los tornillos se expandirán debido al calor, lo que provocará que las caras extremas de los bloques roscados se compriman y se fracturen.
2. Concentración de tensiones en el chavetero/agujero interior: Las esquinas afiladas o los filetes excesivamente pequeños del chavetero del agujero interior constituyen puntos de concentración de tensiones; un ajuste de chaveta demasiado apretado puede provocar microfisuras en la muesca del chavetero, que luego continúan propagándose.
3. La superficie de contacto roscada es desigual o contiene objetos extraños; la superficie del extremo puede tener rebabas, virutas de hierro o restos de material; Después del montaje, se produce un contacto puntual local en la superficie del extremo, lo que genera una alta presión localizada durante el funcionamiento, lo que puede provocar grietas en los puntos de contacto.
4. Mala alineación de los tornillos (falta de circularidad entre los dos tornillos); desgaste del acoplamiento o de la carcasa del cojinete; desviación excesiva de coaxialidad entre los dos tornillos paralelos; los bloques roscados están sujetos a tensiones de flexión alternas periódicas, lo que conduce a una fractura por fatiga.
3 、 Impacto de las condiciones operativas del proceso (carga instantánea que desencadena la fractura)
1. Arranque en frío/arranque duro inducido por bloqueo de material: a medida que el material dentro del cilindro se enfría y solidifica, el tornillo se arranca a la fuerza, lo que resulta en un par instantáneo que excede con creces el par nominal; esto genera una tremenda carga de impacto que fractura directamente el bloque de tornillos, el escenario de accidente más común que se encuentra en el sitio.
2. Objetos extraños que ingresan al cañón (por ejemplo, objetos de metal duro); tuercas, juntas, virutas de tornillos o herramientas metálicas que caigan dentro de la tolva y queden atrapadas entre el bloque roscado y el cilindro, generando un impacto compresivo transitorio.
3. Sobrecalentamiento local y cambios bruscos del estrés térmico: la temperatura local aumenta bruscamente y luego desciende rápidamente; este ciclo térmico alterno induce grietas por choque térmico; particularmente para componentes nitrurados, su resistencia al choque térmico es pobre.
4. El llenado excesivo de material o cambios repentinos de presión, un aumento brusco en la velocidad de alimentación o un puerto de escape bloqueado pueden causar que la presión del cabezal aumente instantáneamente, sometiendo el bloque roscado a fuerzas circunferenciales y axiales significativas.
4. Acumulación de daños por fatiga (grietas ocultas preexistentes, aparición repentina)
El componente roscado está sujeto a pares y tensiones alternos durante un período prolongado, lo que provoca que las microfisuras en su superficie se propaguen gradualmente; Estos daños no son visibles a simple vista. Sin embargo, cuando las grietas alcanzan un tamaño crítico, se propagan repentinamente sin previo aviso, dando la apariencia de "fallar repentinamente".
Método rápido de inspección in situ (inspección visual de la superficie de la fractura)
· La superficie de fractura presenta grietas antiguas y un patrón en forma de concha: fractura por fatiga (resultante de tensiones alternas a largo plazo, no de impacto instantáneo).
· Secciones transversales planas y brillantes con granos quebradizos: fragilidad/fisuración inducida por el tratamiento térmico en la capa nitrurada
· La superficie de fractura presenta deformación por compresión y rayones metálicos; Fractura inducida por choque de objeto extraño.
· La fractura se origina en la ubicación del chavetero del agujero interior: concentración de tensión del chavetero
Medidas preventivas correspondientes
1. Inspección de adquisición de materiales: realizar pruebas no destructivas y pruebas de dureza en piezas forjadas; verificar informes de calificación de materiales; Controle la profundidad de la capa de nitruración de los componentes nitrurados para evitar la formación de capas nitruradas quebradizas.
2. Montaje: Controle estrictamente la precarga axial y verifique la coaxialidad del tornillo; Limpie bien la superficie del extremo y redondee los bordes del escalón.
3. Procedimiento de funcionamiento: No fuerce el arranque del enfriador; asegúrese de que el material bloqueado se caliente lo suficiente como para derretirlo antes de operar la unidad; instale un imán de tolva para eliminar el hierro.
4. Inspección diaria: Supervise las fluctuaciones de torsión y presión del cabezal de la unidad principal; Realice inspecciones periódicas de los cojinetes de empuje para evitar el desplazamiento axial.
Noticias relacionadas
- ¿Cuántos moldes se necesitan para un juego de marcos de puerta?
- Sistema integrado de alimentación anti-puentes para extrusión de plástico reciclado
- Línea de producción de tuberías de filtración microporosas de espuma de caucho Yongte puesta en servicio con éxito para un cliente indio
- Ventajas de las tuberías de riego con remojo de caucho frente a los tubos de riego tradicionales
- ¿Puede Yongte suministrar servicios de proyecto llave en mano para una planta de terrazas de WPC?
- Máquina de madera de construcción sólida reciclada de 200x50 mm probada con éxito
Déjame un mensaje
nuevos productos


Recomendaciones de noticias