Ajuste de temperatura de la máquina de extrusión de WPC
Curva de temperatura de extrusión para compuesto de madera y plástico PE (HDPE + polvo de madera)
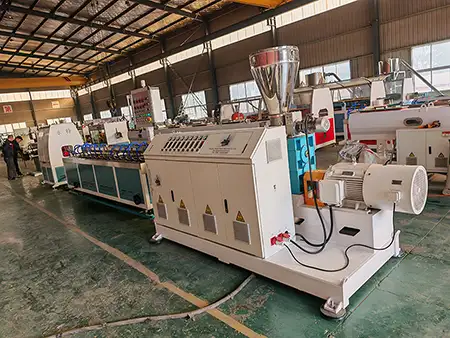
Escenarios aplicables: líneas de producción de compuestos de PE y polvo de madera (granulación plana de doble tornillo → moldeo por extrusión cónico de doble tornillo/un solo tornillo); para los compuestos plásticos de madera y PE, las principales preocupaciones son el sobrecalentamiento localizado, el contenido de humedad y la carbonización del polvo de madera; por lo tanto, la temperatura máxima del material preferiblemente no debe exceder los 185 °C. En el proceso de dos etapas, la etapa de granulación paralela de doble tornillo garantiza una mezcla, plastificación y formación minuciosas de gránulos uniformes a partir de HDPE y polvo de madera; A continuación se realiza el posterior moldeado del perfil mediante una extrusora cónica de doble o monohusillo. Este enfoque de procesamiento segmentado permite un control de temperatura independiente en cada etapa, reduciendo así el riesgo de sobrecalentamiento localizado. Los compuestos plásticos de madera y PE son muy sensibles a las condiciones de procesamiento; Se debe prestar especial atención a las temperaturas excesivas localizadas en el barril o la matriz, la humedad residual en las materias primas y la carbonización del polvo de madera bajo altas temperaturas. Estos problemas pueden provocar manchas carbonizadas en la superficie del producto, decoloración o incluso degradación de las propiedades mecánicas. En consecuencia, en la producción real, la temperatura del material debe controlarse estrictamente y la temperatura máxima preferiblemente no debe exceder los 185 °C.
I. Curva de temperatura de extrusión de PE-WPC (etapa de peletización + etapa de formación de perfiles)
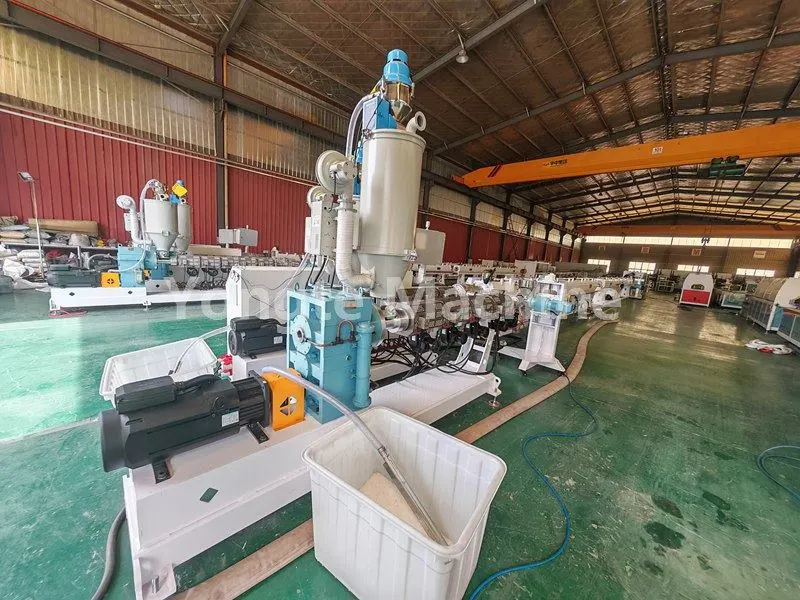
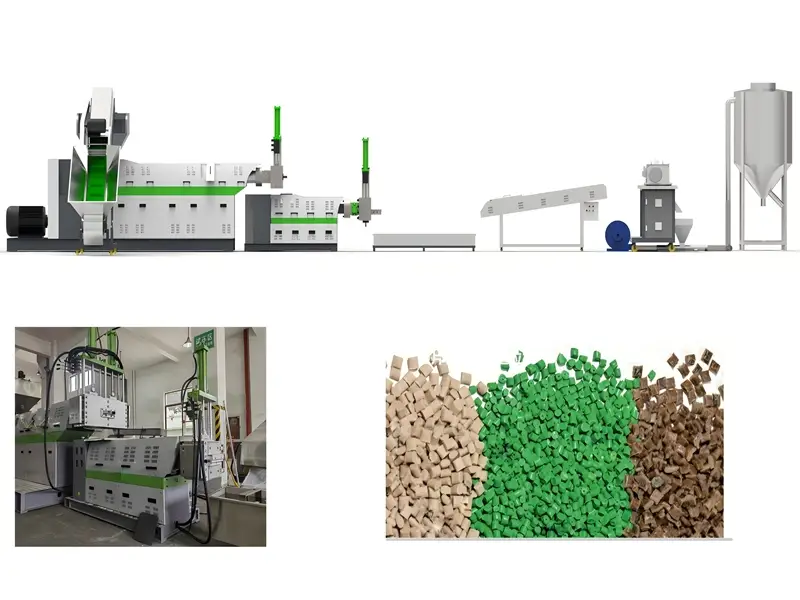
① Doble granulación paralela (granulación de madera PE, doble paralela en la misma dirección)
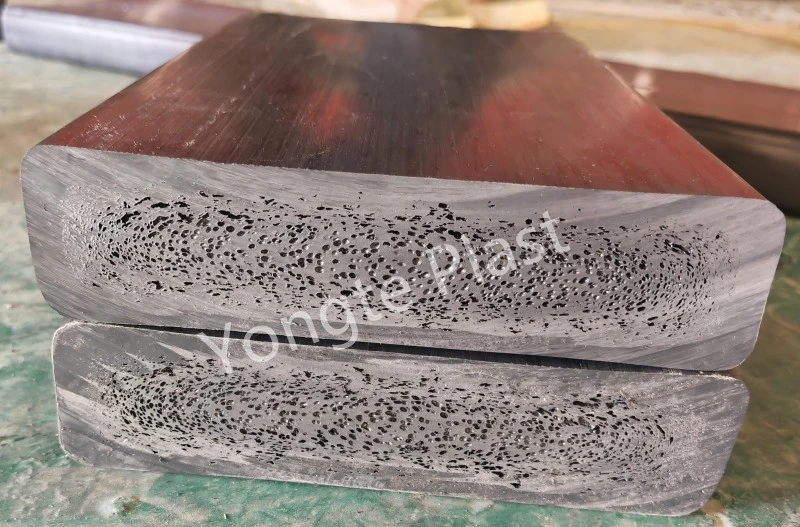
En la producción real, la temperatura debe ajustarse en función de los parámetros de la materia prima, como el contenido de polvo de madera, el tamaño de la malla y el índice de flujo de fusión del HDPE: cuanto mayor sea la proporción de adición de polvo de madera, mayor será la dificultad de procesamiento, lo que requiere un seguimiento más estrecho de la estabilidad de la temperatura en la etapa de plastificación para evitar la acumulación de calor localizada; cuando el tamaño de malla del polvo de madera es más fino, la superficie específica aumenta, haciendo más probable la carbonización, lo que requiere una reducción adecuada del rango de temperatura en la etapa de homogeneización. Adicionalmente, se deberá implementar el control del suministro de agua en la etapa de doble granulación plana desde la fase de pretratamiento de la materia prima; al ingreso del polvo de madera a la planta se debe comprobar su contenido de humedad y si supera el 5% se debe realizar un tratamiento de secado; de lo contrario, la humedad que ingresa al cilindro del extrusor puede generar burbujas de vapor a altas temperaturas, lo que podría comprometer la uniformidad de la granulación y provocar defectos en los poros internos en los productos extruidos finales durante el moldeo por extrusión posterior.
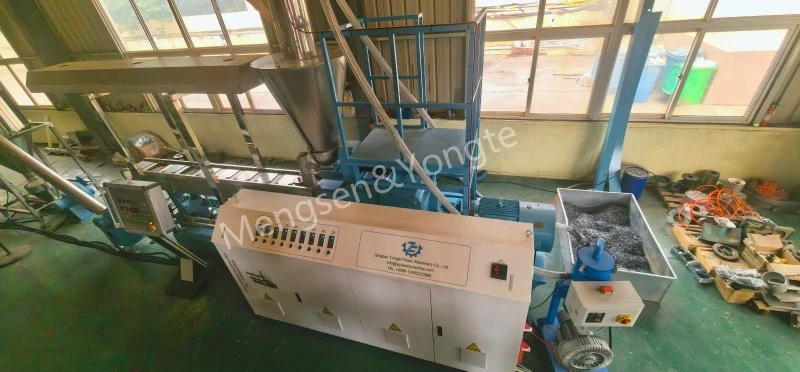
Longitud del cilindro desde el puerto de alimentación hasta el cabezal, por °C
|
sector |
Zona 1 (Adición) |
Zona 2 |
Zona 3 |
Zona 4-6 |
Zona 7-8 |
Zona 9 |
Cabezal de troquel |
|
configuración |
145~155℃ |
155~165℃ |
160~170℃ |
165~172℃ |
168~175℃ |
170~178℃ |
172~178℃ |
puntos principales:
· No coloque la sección de alimentación demasiado alta para evitar que el polvo de madera se ablande prematuramente y se adhiera a la varilla del tornillo, lo que podría provocar puentes o enredos en la varilla.
· Las zonas 3 a 5 constituyen la sección de mezcla principal, donde la temperatura aumenta gradualmente;
· Baje ligeramente el cabezal de la boquilla para reducir el aumento de temperatura en la zona de corte del material fundido;
· La temperatura de fusión no debe exceder los 185 °C durante períodos prolongados; de lo contrario, las fibras de la madera se carbonizarán rápidamente, lo que provocará la aparición de manchas negras y un olor acre parecido al del tabaco.
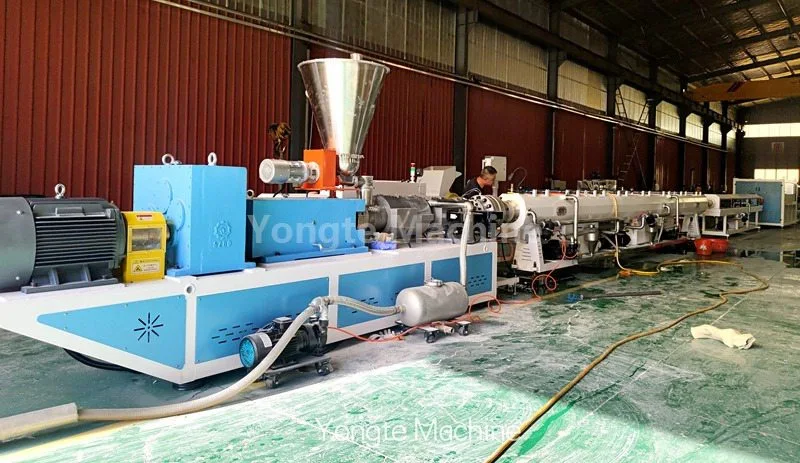
② Máquina formadora (cónica de doble husillo SJSZ o de un solo husillo, para extrusión de tarimas/perfiles utilizando pellets de madera y plástico)
Tabla de parámetros de temperatura del extrusor cónico de doble tornillo
|
tipo de parámetro |
Sección de carga (Unidad: °C) |
Rango de compresión (unidad: °C) |
Sección de escape (unidad: °C) |
Rango de medición (unidad: °C) |
Temperatura de la cabeza (unidad: °C) |
Temperatura del molde (unidad: °C) |
Temperatura de fusión medida (unidad: °C) |
|
Establecer temperatura |
140~150 |
150~162 |
158~168 |
162~172 |
165~173 |
168~175 |
170~180 |
Tabla de parámetros de temperatura para extrusión de un solo tornillo (capa superficial coextruida/perfil simple)
|
Categoría de parámetro |
Sección de carga (Unidad: °C) |
Rango de compresión (unidad: °C) |
Rango de medición (unidad: °C) |
Temperatura de la cabeza (unidad: °C) |
Temperatura del molde (unidad: °C) |
|
valor establecido |
135~145 |
148~160 |
158~168 |
162~170 |
165~172 |
✅ Principios de funcionamiento de temperatura
1. El ajuste de la temperatura no equivale a la temperatura real de la masa fundida; Es esencial utilizar una sonda de fusión para realizar mediciones reales de la temperatura de fusión. Debido a la generación de calor causada por el cizallamiento del tornillo, la temperatura de fusión medida normalmente excede la temperatura establecida entre 5 y 12 °C.
2. La temperatura en la sección de escape no debe ser demasiado alta. En esta región, el vapor de agua adsorbido y los volátiles de bajo peso molecular dentro del polvo de madera se liberan en grandes cantidades; Si la temperatura en esta zona es excesivamente alta, los gases pueden no escapar de manera constante del material fundido, lo que puede conducir fácilmente a la formación de espuma en la masa fundida y provocar una degradación térmica de la superficie del polvo de madera, lo que resulta en una carbonización.
3. La temperatura del molde debe ser ligeramente superior a la temperatura en la sección de medición para garantizar que el material fundido conserve suficiente fluidez al entrar en la cavidad del molde, facilitando así un llenado y moldeado suaves y reduciendo la formación de defectos por picaduras en la superficie del producto causados por una fluidez insuficiente; sin embargo, la temperatura del molde no debe ser excesivamente alta, ya que una temperatura demasiado alta del molde reduciría la velocidad de enfriamiento de la capa superficial del material fundido, lo que provocaría la adhesión del material a la superficie del molde (pegado del molde) y, potencialmente, provocaría acumulación de material y marcas de quemaduras en áreas donde el material permanece durante períodos prolongados.
Noticias relacionadas
- Ventajas de las tuberías de riego con remojo de caucho frente a los tubos de riego tradicionales
- ¿Puede Yongte suministrar servicios de proyecto llave en mano para una planta de terrazas de WPC?
- Máquina de madera de construcción sólida reciclada de 200x50 mm probada con éxito
- La máquina para fabricar columnas Yongte WPC con coextrusión se prueba con éxito
- ¿Cómo se pueden utilizar los residuos de películas plásticas para producir productos compuestos de madera y plástico (WPC)?
- Aplicación para tuberías permeables al agua de espuma de caucho
Déjame un mensaje